Te quedan 120€ para el envío gratis

Envío 24/48h

GRATIS a partir de 120€

Pago seguro
Comprados juntos habitualmente

Información del producto
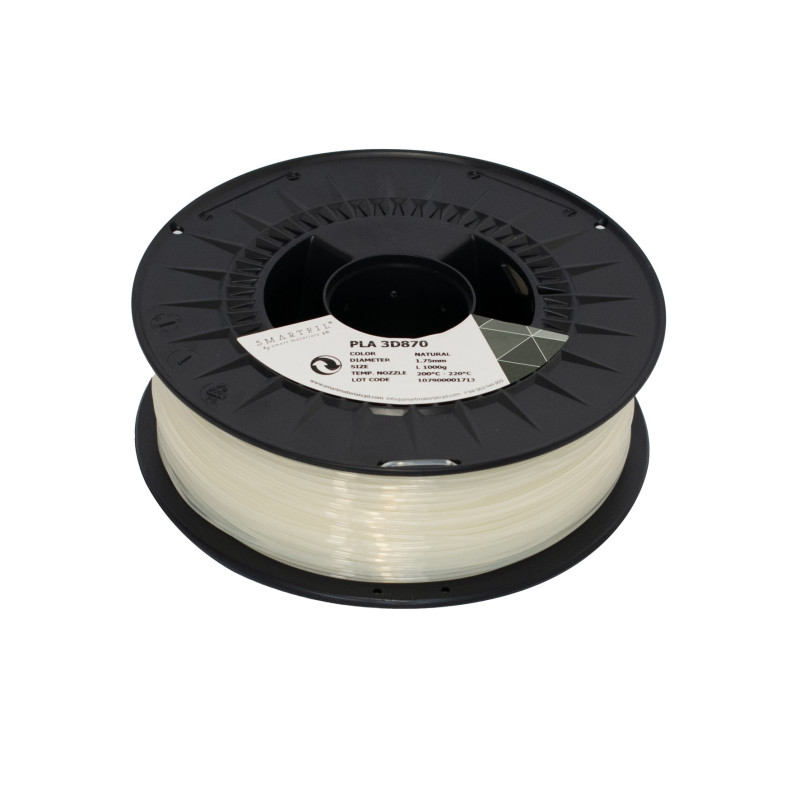
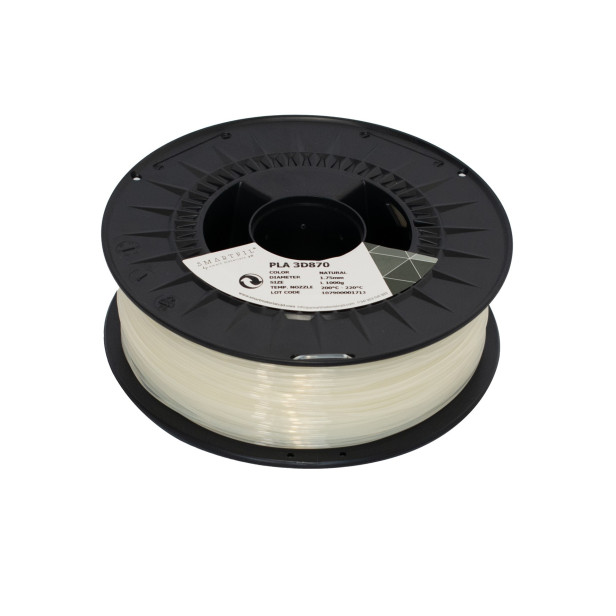
El Smartfil PLA 3D870 Natural de 1,75 mm es un filamento PLA de alto rendimiento desarrollado para usuarios que necesitan algo más que un PLA convencional: mayor estabilidad dimensional, mejores propiedades mecánicas, buena resistencia al impacto y posibilidad de aumentar su resistencia térmica mediante recocido, manteniendo al mismo tiempo la facilidad de impresión característica del PLA.
Smart Materials 3D define el PLA 3D870 como un material biodegradable con cristalización rápida. Esta característica permite que las capas solidifiquen de forma controlada, reduciendo deformaciones y ayudando a mantener la precisión dimensional incluso en piezas grandes o geometrías complejas.
Su temperatura de transición vítrea es de aproximadamente 60 ºC. Después de realizar correctamente un proceso de recocido térmico o annealing, el fabricante indica que su resistencia térmica puede alcanzar aproximadamente 80 ºC. Esto lo convierte en una alternativa especialmente interesante para prototipos funcionales, útiles, plantillas, fijaciones y piezas finales sometidas a condiciones más exigentes que las habituales para un PLA estándar.
El acabado Natural resulta además apropiado para prototipos técnicos, piezas funcionales, proyectos educativos, maquetas y componentes que posteriormente vayan a pintarse, marcarse o utilizarse como pieza de prueba.
| Propiedad | Plano XY | Plano ZX | Unidad | Norma |
|---|---|---|---|---|
| Resistencia a la tracción | 42,4 | 21 | MPa | ISO 527 |
| Módulo de tracción | 1835,9 | 2099,7 | MPa | ISO 527 |
| Resistencia a la flexión | 83 | 41,9 | MPa | ISO 178 |
| Módulo de flexión | 2749 | 2256 | MPa | ISO 178 |
| Alargamiento hasta la rotura | 3,6 | 0,9 | % | ISO 527 |
| Alargamiento al esfuerzo máximo | 2,4 | 0,9 | % | ISO 527 |
| Alargamiento por flexión a la rotura | 14,4 | 2,3 | % | ISO 178 |
| Impacto Charpy sin entalla | 23,8 | 3,3 | kJ/m² | ISO 179 |
| Dureza | 86 Shore D | Shore D | ISO 7619-1 | |
Los valores mecánicos del fabricante se obtuvieron con probetas impresas con boquilla de 0,4 mm, relleno rectilíneo al 100 % y altura de capa de 0,2 mm.
Importante: aunque utilices una impresora capaz de imprimir a 300, 500 o más mm/s, la velocidad publicada actualmente por Smart Materials 3D para este material es de 30–60 mm/s. Para conseguir propiedades repetibles y un buen acabado recomendamos partir siempre del rango del fabricante y aumentar únicamente después de realizar pruebas propias.
El PLA 3D870 puede utilizarse en impresoras Bambu Lab que admitan filamento de 1,75 mm. Al tratarse de un filamento de un fabricante externo, una configuración prudente consiste en crear o duplicar un perfil de PLA genérico en Bambu Studio y utilizar como punto de partida los parámetros publicados por Smart Materials 3D.
En impresoras rápidas como Bambu Lab P1S, P2S, X1, A1, H2D o H2C, que la máquina pueda moverse mucho más rápido no significa que debamos superar automáticamente el caudal recomendado para este filamento. Para piezas funcionales o cuando quieras reproducir las propiedades mecánicas del material, prima la calidad y la correcta fusión entre capas frente a la velocidad máxima de la impresora.
Si utilizas Bambu Studio, una vez creado el perfil es recomendable realizar una calibración de flujo y, cuando corresponda, una calibración de dinámica de flujo/Pressure Advance. Cada combinación de extrusor, boquilla y filamento puede comportarse de forma ligeramente distinta.
En impresoras Creality modernas utiliza un perfil de Generic PLA en Creality Print y modifica las temperaturas y velocidades para respetar las recomendaciones del fabricante del filamento.
Esto es especialmente importante en máquinas de alta velocidad como las familias Creality K1, K2, Ender-3 V3 o Ender-5 Max. Creality recomienda utilizar el perfil genérico para filamentos de terceros y respetar las recomendaciones específicas del fabricante del material.
En impresoras Creality totalmente cerradas, vigila además la temperatura interior cuando imprimas PLA. Por ejemplo, Creality indica en sus equipos cerrados que con materiales de bajo punto de fusión como PLA puede ser conveniente retirar o abrir la cubierta cuando la temperatura de cámara sea demasiado alta. El exceso de temperatura alrededor del extrusor puede favorecer problemas de alimentación o heat creep.
Si tu prioridad no es la velocidad sino conseguir la mejor superficie posible, recomendamos empezar con estos criterios:
Un truco especialmente útil en máquinas modernas muy rápidas es no intentar resolver todos los defectos bajando únicamente la velocidad global. Para mejorar pequeños textos, esquinas, agujeros y detalles, suele ser más eficaz ajustar correctamente temperatura, flujo, dinámica de flujo y velocidad de las paredes exteriores.
| Material | Mejor para | Facilidad de impresión | Resistencia térmica | Necesita cámara cerrada |
|---|---|---|---|---|
| PLA estándar | Decoración, maquetas, prototipos sencillos | Muy alta | Limitada | No |
| PLA 3D870 | Prototipos funcionales, útiles y piezas que necesitan mejores propiedades mecánicas | Alta | Hasta 80 ºC tras recocido según fabricante | No |
| PETG | Piezas funcionales, cierta flexibilidad y resistencia química | Media-alta | Superior al PLA convencional en muchas aplicaciones | Normalmente no |
| ABS | Piezas técnicas y aplicaciones que necesitan mayor resistencia térmica | Más exigente | Alta | Recomendable |
El PLA 3D870 tiene especialmente sentido cuando quieres mantener la facilidad de impresión del PLA pero necesitas una pieza más orientada a uso funcional, con posibilidad de aplicar un tratamiento térmico posterior.
Smart Materials 3D recomienda realizar un proceso de annealing o recocido térmico cuando se quiere obtener un mejor rendimiento mecánico y térmico.
Muy importante: el recocido provoca cambios dimensionales debido a la cristalización. Si la medida final es crítica, imprime primero una pieza de prueba, mide la contracción y utiliza ese dato para compensar el diseño antes de fabricar la pieza definitiva.
En la comunidad de impresión 3D es habitual utilizar un material de soporte alrededor de geometrías delicadas durante el recocido para limitar la deformación. Arena fina, sal o medios de moldeo se utilizan en algunos procesos experimentales para sujetar la pieza mientras el polímero se reblandece.
Sin embargo, esto no forma parte del procedimiento oficial publicado por Smart Materials 3D. Si las dimensiones son importantes, nuestra recomendación es comenzar siempre con el procedimiento oficial, hacer una probeta y medir el resultado antes de experimentar con otros métodos.
Guarda la bobina en un lugar seco, protegida de la luz solar y dentro de una bolsa o recipiente bien cerrado. Añadir desecante ayuda a mantener baja la humedad durante el almacenamiento.
El PLA es menos sensible a la humedad que materiales como PA/Nylon, pero una bobina que haya absorbido humedad puede mostrar hilos, superficie irregular, pequeños estallidos durante la extrusión, filamento quebradizo o una peor calidad general.
En comunidades de usuarios de Bambu Lab hay experiencias muy diferentes según la humedad ambiental: algunos usuarios imprimen PLA durante largos periodos sin necesidad de secarlo, mientras que otros observan degradación después de permanecer expuesto en ambientes húmedos. Por eso, la práctica más útil no es secarlo continuamente, sino almacenarlo correctamente y secarlo cuando aparezcan síntomas compatibles con humedad.
La pieza tiene hilos o stringing:
Comprueba primero el estado del filamento. Si ha permanecido mucho tiempo expuesto a humedad, sécalo antes de modificar agresivamente las retracciones. Después revisa temperatura y retracción.
Los detalles pequeños salen poco definidos:
Reduce la velocidad de las paredes exteriores, comprueba el flujo y realiza una torre de temperatura. Una temperatura excesiva puede suavizar los detalles y aumentar el stringing.
La pieza no se pega correctamente:
Limpia bien la superficie de impresión, comprueba la primera capa y utiliza una cama dentro del rango de 40–60 ºC.
Las esquinas o la pieza se deforman:
Comprueba la adhesión de la primera capa y evita corrientes de aire directas. El fabricante ha formulado el PLA 3D870 para reducir deformaciones, incluso en piezas grandes, pero una primera capa deficiente puede arruinar cualquier material.
Tengo una Bambu Lab o Creality de 500 mm/s. ¿Puedo imprimir este filamento a 500 mm/s?
La impresora puede ser capaz de alcanzar esa velocidad, pero Smart Materials 3D especifica actualmente 30–60 mm/s para PLA 3D870. Si quieres superar ese rango, considéralo una configuración experimental y valida primero calidad, caudal y resistencia de las piezas.
La boquilla se atasca en una impresora cerrada:
Comprueba que la zona fría del hotend no esté acumulando demasiado calor. Con PLA, una cámara excesivamente caliente puede favorecer el heat creep. Ventila la cámara cuando el fabricante de tu impresora lo recomiende.
¿Qué diferencia hay entre Smartfil PLA 3D870 y un PLA normal?
El PLA 3D870 está pensado para ofrecer mejores propiedades mecánicas y térmicas que un PLA convencional, manteniendo una impresión sencilla. Además, admite un proceso de recocido para aumentar su resistencia térmica hasta aproximadamente 80 ºC según Smart Materials 3D.
¿El PLA 3D870 necesita cama caliente?
Smart Materials recomienda una cama de 40–60 ºC.
¿Necesito una impresora cerrada?
No. El fabricante indica que no necesita cámara cerrada.
¿Puedo imprimir PLA 3D870 en una Bambu Lab?
Sí, siempre que utilice filamento de 1,75 mm. Crea un perfil de PLA genérico y adapta temperatura, cama, refrigeración y velocidad a los valores de Smart Materials 3D.
¿Puedo imprimir PLA 3D870 en una Creality?
Sí. En Creality Print puedes partir de un perfil de PLA genérico y aplicar los parámetros específicos del fabricante del filamento.
¿Sirve para Bambu Lab P1S, P2S, X1, A1, H2D o H2C?
Sí, como filamento de terceros de 1,75 mm, utilizando un perfil correctamente configurado. La velocidad máxima de la impresora no debe confundirse con la velocidad recomendada para el material.
¿Sirve para Creality K1, K1C, K2, Ender-3 V3 o Ender-5 Max?
Sí, siempre que la impresora utilice filamento de 1,75 mm y pueda trabajar dentro del rango de temperaturas especificado.
¿Puedo usarlo para piezas funcionales?
Sí. Smart Materials 3D recomienda específicamente PLA 3D870 para prototipos funcionales, útiles, plantillas, piezas técnicas y aplicaciones que requieran estabilidad dimensional.
¿El recocido es obligatorio?
No para imprimir el material. Es un tratamiento posterior recomendado cuando quieres mejorar sus propiedades mecánicas y especialmente su resistencia térmica.
¿La pieza conserva exactamente sus medidas después del recocido?
No necesariamente. El fabricante advierte de que durante la cristalización puede producirse contracción. En piezas dimensionalmente críticas hay que realizar pruebas y compensar el diseño.
¿Cuál es la mejor temperatura de impresión?
No existe una única temperatura perfecta para todas las impresoras. El rango oficial es 200–220 ºC. Un punto de partida práctico es aproximadamente 210 ºC y ajustar a partir de una prueba de temperatura.
Ideal para: makers, ingenieros, estudiantes, diseñadores, talleres y usuarios de impresión 3D que quieren la facilidad del PLA pero necesitan fabricar prototipos funcionales, útiles o piezas con mejores prestaciones mecánicas y térmicas.
Elige un PLA estándar si: solo necesitas piezas decorativas sencillas y el precio es más importante que las prestaciones mecánicas.
Considera PETG, ABS, ASA u otro material técnico si: tu aplicación requiere propiedades que el PLA 3D870 no puede proporcionar, especialmente exposición permanente a temperaturas superiores a su rango, exterior prolongado o requisitos químicos específicos.
Smart Materials 3D publica para el SMARTFIL PLA 3D870 una formulación biodegradable de alto rendimiento con cristalización rápida, diseñada para obtener piezas precisas y estables y con resistencia térmica de hasta aproximadamente 80 ºC después del proceso de recocido.
Consultar información oficial de Smart Materials 3D sobre PLA 3D870
Los valores publicados son valores de referencia. El rendimiento final depende del diseño de la pieza, orientación, porcentaje y patrón de relleno, temperatura, velocidad, impresora, boquilla, condiciones ambientales y tratamiento posterior.
Más productos de Smart Materials 3D
Lo has podido ver en